智能工厂浪潮下,传统生产模式的工程变革路径
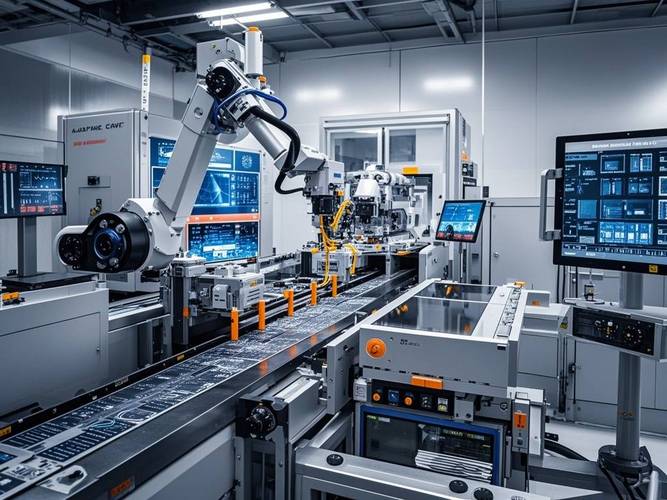
随着物联网、人工智能、数字孪生等技术的成熟,智能工厂已从概念走向落地,成为制造业转型升级的必然趋势。对于仍依赖传统生产模式的企业而言,如何借助工程技术实现平稳而深刻的变革,是关乎生存与竞争力的核心命题。本文从工程技术视角,探讨传统生产模式向智能工厂演进的关键路径。
一、传统生产模式的瓶颈与变革驱动力
传统生产模式以人工经验、刚性流水线和孤岛式信息系统为特征,往往面临以下瓶颈:
- 信息断层:设备、物料、人员数据无法实时互通,决策依赖滞后报表。
- 柔性不足:产线换型耗时长,难以适应小批量、多品种的订单需求。
- 质量波动:依赖人工质检,漏检率高,且难以追溯根因。
- 资源浪费:设备空转、库存积压、能源消耗缺乏优化手段。
智能工厂通过“数据+算法+机器”的闭环,恰好为解决这些问题提供了工程技术方案。变革的动力既来自市场竞争压力,也来自工业互联网、5G、边缘计算等基础设施的成熟。
二、工程技术变革的四大核心方向
1. 设备层:从“哑设备”到“可感知、可交互”
传统设备通过加装传感器、RFID、工业网关等,实现状态实时采集。采用OPC UA、Modbus TCP等协议统一通信,让老设备具备“说话”能力。工程技术要点包括:
- 非侵入式改造:对老旧机床加装振动、温度、电流传感器,避免整体更换。
- 边缘计算节点:在靠近设备侧完成数据清洗和实时报警,降低云端负荷。
- 预测性维护:基于振动频谱和电流特征,用机器学习模型提前预警故障。
2. 控制层:从PLC孤岛到软件定义自动化
传统产线由多套PLC独立控制,逻辑固化。智能工厂引入边缘控制器和虚拟PLC(软PLC),将控制逻辑软件化、集中化。工程技术实践包括:
- 采用工业PC+实时操作系统(如Linux with RT补丁)替代专用PLC,便于算法部署。
- 通过TSN(时间敏感网络)实现确定性通信,保证运动控制同步精度。
- 数字孪生:在虚拟环境中仿真产线节拍和物流路径,优化后再下发至物理设备。
3. 执行层:从刚性流水线到模块化工位
传统传送带式流水线换型困难。智能工厂采用AGV/AMR+模块化工作站,实现动态调度。工程技术方案:
- 移动机器人调度系统:基于SLAM和实时路径规划,让物料按需送达工位。
- 协作机器人:替代人工完成高危、高重复性工序,并通过力控实现人机共融。
- 快速换模系统:采用伺服压机和快换夹具,换型时间从小时级降至分钟级。
4. 管理层:从MES孤岛到云边协同的制造运营平台
传统MES与ERP、SCADA割裂。智能工厂需构建统一数据底座,工程技术包括:
- 数据采集与治理:使用Kafka、MQTT等中间件汇集多源异构数据,建立统一信息模型。
- 微服务架构:将排产、质量、设备管理拆分为可独立升级的微服务,便于持续迭代。
- AI辅助决策:利用强化学习优化排产,用视觉检测替代人工质检,缺陷检出率可稳定在99.5%以上。
三、实施路径:分阶段、可落地的工程方法
变革不必一步到位。建议按以下阶段推进:
| 阶段 | 目标 | 关键技术 | 周期 |
|------|------|----------|------|
| 1. 透明化 | 数据可见 | 传感器+边缘网关+看板 | 3-6个月 |
| 2. 可预测 | 故障预警 | 时序数据库+机器学习 | 6-12个月 |
| 3. 自适应 | 动态调整 | 数字孪生+APS+AGV调度 | 12-24个月 |
| 4. 自主化 | 少人化 | 强化学习+协作机器人+软PLC | 24个月以上 |
每个阶段都应选定一条试点产线,验证ROI后再推广。工程技术层面需设立跨部门团队(工艺、设备、IT、OT),避免“自动化孤岛”。
四、案例简析:某汽车零部件工厂的智能改造
该厂原有6条刚性产线,换型需4小时,OEE仅62%。工程团队分三步改造:
- 设备联网:为80台机床加装振动和电流传感器,通过边缘网关接入统一平台。
- 预测维护:基于历史故障数据训练随机森林模型,提前48小时预警主轴异常,非计划停机下降37%。
- 柔性排产:部署APS系统与AGV物流,换型时间压缩至45分钟,OEE提升至78%。
此案例表明,即使不更换主要设备,通过工程技术创新也能取得显著效益。
五、挑战与应对
- 老旧设备协议不统一:采用协议转换网关,或通过加装IO模块旁路采集。
- 数据安全:部署工业防火墙和边缘隔离,核心数据不出车间。
- 人才缺口:培养“懂工艺、会编程、能运维”的复合型工程师,或与高校共建实训基地。
- 投资回报不确定:先做ROI模拟,优先改造瓶颈工序,以点带面。
智能工厂不是简单的机器换人,而是工程技术体系的重构——从设备感知、控制逻辑到执行调度和管理决策的全面升级。传统生产模式的变革,应以问题为导向,分阶段实施,让数据成为新的生产要素。只有将工业知识沉淀为算法模型,让物理系统与数字世界持续交互,制造企业才能在智能工厂浪潮中赢得先机。